Fertigungshalle mit 8 Zonen: 593 bis 1.118 Lux, 100 Hallenstrahler
Lichtstudie · Fertigungshalle
DIALux-Berechnung für eine Halle, die in Trockenraum, Lackiererei, Schweißerei und Schweißnahtprüfung aufgeteilt ist. Warum Beleuchtung nicht für das Gebäude geplant wird, sondern für die Tätigkeit.
Eine Halle, acht verschiedene Bereiche, acht verschiedene Beleuchtungsniveaus. Von 593 lx beim Roboterschweißen bis 1.118 lx an der Schweißnahtprüfung. Und jetzt das Interessante: Überall hängt genau dieselbe Leuchte. Den Unterschied macht nicht die Leistung, sondern die Dichte.
Ein Grundriss, aufgeteilt in acht Berechnungen
Die folgende Abbildung zeigt den Grundriss der Halle, aufgeteilt in Betriebszonen. Jedes nummerierte Rechteck ist ein eigener Raum, den das Programm separat berechnet hat. Die Punkte darin sind die Leuchtenpositionen.
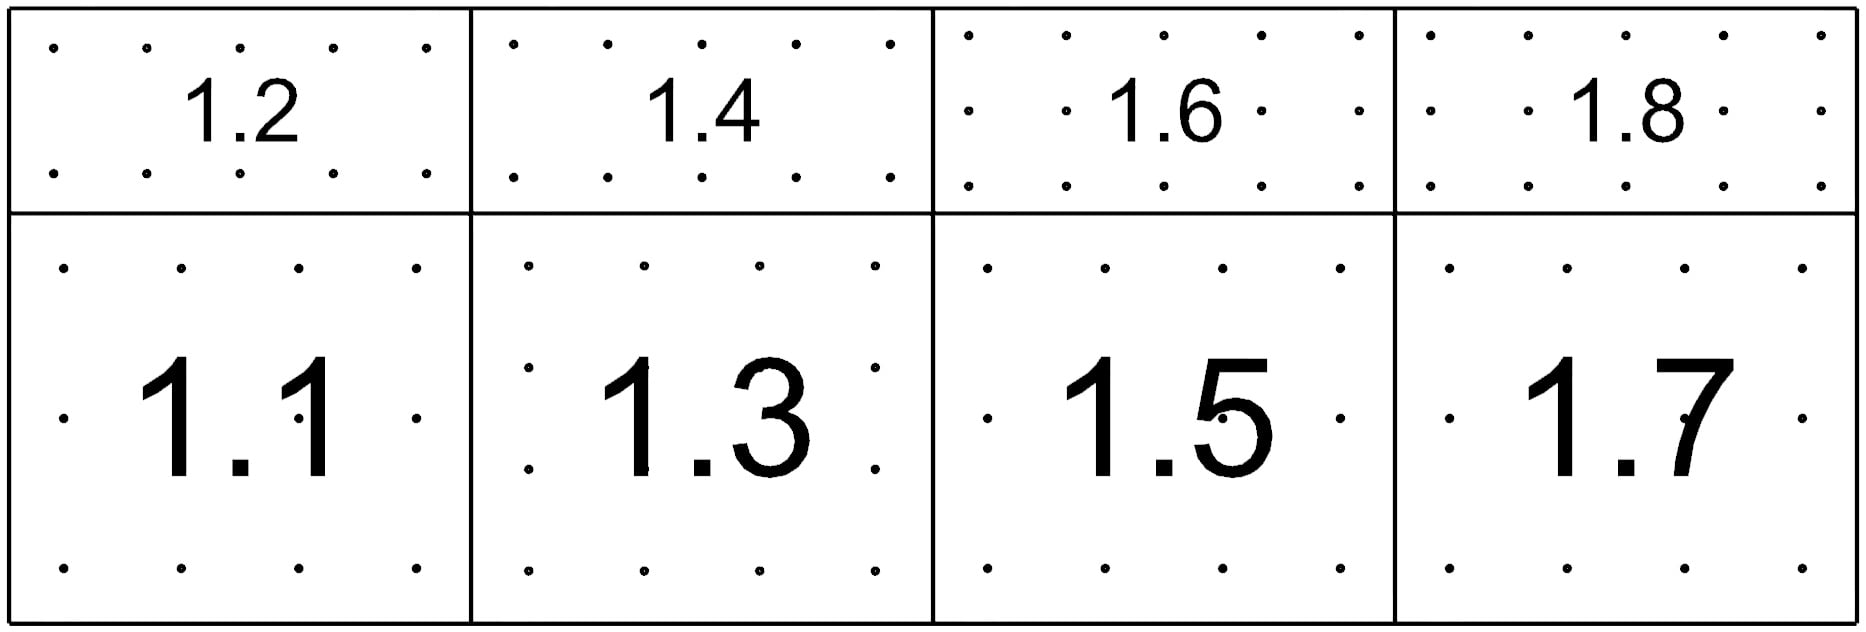
Achten Sie darauf, dass die Punkte nicht überall gleich dicht sitzen. In den kleineren Zonen oben sind es pro Fläche mehr. Das ist kein Zufall – darin steckt der ganze Kniff dieses Entwurfs.
Warum wird die Halle überhaupt nach Zonen berechnet? Weil die DIN EN 12464-1 keine „Halle“ kennt, sondern Tätigkeiten. Der Schweißroboter hinter dem Schutzzaun, die Lackiererei und der Tisch, an dem ein Prüfer nach einem Haarriss in der Schweißnaht sucht, stellen völlig unterschiedliche Anforderungen. Würde man die Halle als einen einzigen Raum rechnen, käme ein Mittelwert heraus, der nirgends passt.
Jeder Bereich mit eigenem Ergebnis
Hier die Werte, wie sie das Protokoll ausweist – für sechs der acht Bereiche. Die letzte Spalte ist die Anschlussleistung der Beleuchtung pro Quadratmeter, das beste Maß dafür, was ein Bereich tatsächlich kostet:
| Bereich | Ø [lx] | U0 | Leuchten | Fläche | W/m² |
|---|---|---|---|---|---|
| Trockenraum | 600 | 0,74 | 12× | 300 m² | 8,0 |
| Lackiererei | 828 | 0,70 | 10× | 150 m² | 13,3 |
| Portalarbeitsplatz | 833 | 0,73 | 16× | 299 m² | 10,7 |
| Vorbereitung | 839 | 0,71 | 10× | 150 m² | 13,3 |
| Roboterschweißen | 593 | 0,75 | 12× | 300 m² | 8,0 |
| Schweißnahtprüfung | 1.118 | 0,71 | 14× | 151 m² | 18,6 |
Die Spannweite ist bemerkenswert. Die Schweißnahtprüfung braucht pro Quadratmeter 18,6 W, das Roboterschweißen nur 8,0 W – nicht einmal die Hälfte. Und doch ist es dieselbe Halle, dieselbe Decke, dieselbe Leuchte.
Die Gleichmäßigkeit hält sich dabei in allen Zonen zwischen 0,70 und 0,75. Ein Zeichen dafür, dass der Entwurf nirgends nachlässig ist: Die Dichte ändert sich, die Qualität der Lichtverteilung bleibt.
Warum die Schweißnahtprüfung fast das Doppelte braucht
Der Prüftisch hat 1.118 lx. Der Roboter daneben kommt mit 593 lx aus. Das ist fast das Doppelte, und der Grund ist einfach: Der Roboter schaut nicht hin.
Im Bereich des Roboterschweißens hält sich ein Mensch nur beim Einrichten und bei der Wartung auf. Er muss sicher gehen können, das Bedienfeld erkennen und darf nicht über ein Kabel stolpern. Sechshundert Lux sind dafür mehr als genug.
An der Schweißnahtprüfung sucht der Prüfer Fehler im Bereich von Zehntelmillimetern: Poren, Bindefehler, Mikrorisse. Das Auflösungsvermögen des Auges steigt mit der Beleuchtungsstärke, und bei solcher Arbeit lohnt sich dieser Zuwachs – denn ein übersehener Fehler kostet um Größenordnungen mehr als der Strom.
Lackiererei und Vorbereitung: 828 und 839 Lux
Beide Zonen liegen um die achthundert Lux. In der Lackiererei geht es darum, die Oberfläche zu sehen: Orangenhaut, Stippen, schlecht gedeckte Kanten. In der Vorbereitung wird gemessen, angerissen und geheftet – ebenfalls Detailarbeit, nur anderer Art.
Dass beide Zonen ähnlich abschneiden, ist kein Zufall. Sie haben dieselbe Fläche und dieselbe Zahl an Leuchten, also auch dieselben 13,3 W/m².
Eine Leuchte statt fünf Typen
Die gesamte Halle ist mit einem einzigen Leuchtentyp beleuchtet: 100 Stück mit je 200 W. Keine stärkeren über der Prüfung, keine schwächeren über den Robotern. Es ändert sich nur der Leuchtenabstand.
Das sieht nach Bequemlichkeit des Planers aus. Tatsächlich ist es betrieblich die klügste Lösung, und dafür gibt es drei Gründe.
Ersatzteillager. Ein Typ bedeutet einen Lagerartikel. Fällt nach fünf Jahren eine Leuchte über der Lackiererei aus, nehmen Sie eine aus dem Lager, und fertig. Bei fünf Typen suchen Sie nach einem Modell, das nicht mehr hergestellt wird.
Vorhersehbare Alterung. Alle Leuchten altern gleich schnell. Der Wartungsfaktor von 0,58 gilt so für die ganze Halle, und die Niveaus der Zonen bleiben auch in zehn Jahren im selben Verhältnis. Würde man Typen mit unterschiedlicher Lebensdauer mischen, liefen die Verhältnisse auseinander.
Einfache Umnutzung. Wird aus der Lackiererei ein Lager, genügt es, jede zweite Leuchte abzuklemmen. Wird aus dem Lager ein Prüfplatz, hängen Sie zusätzliche Leuchten aus demselben Karton auf. Die Halle lässt sich umorganisieren, ohne die Beleuchtung neu planen zu müssen.
Zwanzig Kilowatt – und wo sie anfallen
Die gesamte Halle nimmt 20,0 kW auf, bei einer Fläche von 1.801 m². Das sind im Schnitt etwa elf Watt pro Quadratmeter – ein Wert, der in einer Fertigung mit Detailarbeit plausibel ist.
Interessant ist, wo diese Kilowatt anfallen. Die Zonen mit dem höchsten Niveau sind die kleinsten. Die Schweißnahtprüfung belegt nur rund ein Zwölftel der Hallenfläche, beansprucht aber ein Siebtel der Anschlussleistung. Das teuerste Licht hängt immer über der kleinsten Fläche – und genau deshalb lohnt sich die Aufteilung in Zonen.
Was es kosten würde, alles auf 1.118 Lux zu bringen
Hätte der Planer auf Zonen verzichtet und der ganzen Halle das Niveau des Prüfplatzes gegeben, wäre die Anschlussleistung auf rund 34 Kilowatt gestiegen. Vierzehn Kilowatt mehr, damit der Roboter hinter dem Zaun Zehntelmillimeter erkennen könnte, die er nie untersucht.
Umgekehrt: Würde die ganze Halle auf sechshundert Lux ausgelegt, sänke die Leistung auf vierzehn Kilowatt – und der Prüfer würde Fehler übersehen. Sechs Kilowatt Ersparnis gegen die Kosten von Reklamationen sind ein schlechtes Geschäft.
Zone ohne Wand: Wo genau endet die Schweißnahtprüfung?
In der Berechnung sind die Zonen saubere Rechtecke. In der Halle trennt sie aber oft nichts als eine Linie auf dem Boden. Das Licht fließt über diese gedachte Grenze hinweg, und das hat zwei Folgen, die das Protokoll nicht zeigt.
Die günstige: An der Grenze zwischen einer hellen und einer dunkleren Zone ist in Wirklichkeit mehr Licht vorhanden, als die Berechnung angibt. Die Nachbarzone hellt mit auf. Die Werte einer separat berechneten Zone liegen also eher auf der sicheren Seite.
Die unangenehme: Ein scharfer Übergang von 1.100 auf 600 lx ist für das Auge spürbar. Geht der Prüfer vom Tisch in die Schweißerei, müssen sich die Augen erst umstellen. Wäre der Unterschied deutlich größer, könnte das Dutzende Sekunden dauern, und man würde eine Übergangszone mit einem mittleren Niveau einplanen. Ein Unterschied von knapp dem Doppelten ist aber mäßig – die Anpassung ist nach wenigen Schritten erledigt.
Eine praktische Regel
Benachbarte Bereiche sollten sich in der Beleuchtungsstärke nicht stärker als etwa um das Dreifache unterscheiden. Brauchen Sie sprunghaft mehr Licht – etwa für einen Kontrollplatz neben dem Lager –, ist eine lokale Zusatzbeleuchtung über dem Tisch besser als das doppelte Niveau in der ganzen Zone. Das Auge passt sich dann auf einer kleinen Fläche an und nicht bei jedem Gang durch die Halle.
Was die einzelnen Zahlen bedeuten
- Zone (Berechnungsraum)
- Ein Teil der Halle mit eigener Tätigkeit und eigener Normanforderung. Er wird separat berechnet, auch wenn zwischen den Zonen keine Wand steht.
- Anschlussleistung pro Quadratmeter
- Das ehrlichste Maß für die Betriebskosten der Beleuchtung. Damit lassen sich Zonen und Gebäude unterschiedlicher Größe vergleichen.
- Leuchtenabstand als Werkzeug
- Das Beleuchtungsniveau lässt sich über die Dichte gleicher Leuchten steuern, nicht nur über ihre Leistung. Das vereinfacht Ersatzteilhaltung und Wartung.
- Gleichmäßigkeit über alle Zonen
- Ändert sich mit der Dichte das Niveau, bleibt die Gleichmäßigkeit aber um 0,7, ist der Entwurf in allen Bereichen sauber ausgeführt.
- Arbeitsebene 850 mm
- Höhe von Werkbank und Prüftisch. Die Beleuchtungsstärke wird dort bewertet, wo Hände und Augen sind, nicht auf dem Boden.
Was Sie daraus mitnehmen können
Die Halle mit 1.801 m² gliedert sich in acht Bereiche mit Niveaus von 593 bis 1.118 lx. Beleuchtet wird sie von 100 identischen Leuchten, und die Gleichmäßigkeit liegt überall um 0,72.
Die Lehre für die eigene Halle ist einfach, und kaum jemand hält sich daran: Bevor Sie über Leuchten nachdenken, zeichnen Sie auf, was wo gemacht wird. Beleuchtung wird nicht für das Gebäude geplant, sondern für die Tätigkeit. Ein einheitliches Niveau nach dem Motto „Hauptsache überall genug Licht“ ist immer entweder unnötig teuer oder stillschweigend unzureichend – meist beides, nur an verschiedenen Stellen.
Der eingesetzte Leuchtentyp gehört zur Kategorie LED-Hallenbeleuchtung. Die Zonenberechnung für Ihre Halle erstellen wir kostenlos – Grundriss und eine Beschreibung der Arbeitsbereiche genügen.
Sie möchten eine Lichtstudie für Ihre Fertigungshalle? Senden Sie uns Grundriss, Hallenhöhe und eine Beschreibung der Arbeitsbereiche – Sie erhalten kostenlos eine Lichtberechnung und ein Angebot innerhalb von 24 Stunden (werktags).
Kostenlose Lichtstudie anfragen